 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Çift Vidalı Ekstrüderler Hakkında Yaygın Yanılgılar: Ekstrüzyon Süreçlerini Optimize Etmek İçin Geleneksel İnanışların Yıkılması
Ningbo Fangli Technology Co., Ltd.birmekanik ekipman üreticisiyaklaşık 30 yıllık tecrübemizleplastik boru ekstrüzyon ekipmanları, yeni çevre koruma ve yeni malzeme ekipmanı. Fangli kurulduğu günden bu yana kullanıcının talepleri doğrultusunda geliştirildi. Sürekli iyileştirme, temel teknolojiye ilişkin bağımsız Ar-Ge ve ileri teknoloji ve diğer araçların sindirimi ve emilimi yoluyla, geliştirdikPVC boru ekstrüzyon hattı, PP-R boru ekstrüzyon hattı, PE su temini / gaz borusu ekstrüzyon hattıÇin İnşaat Bakanlığı tarafından ithal ürünlerin yerine kullanılması önerildi. “Zhejiang Eyaletinde Birinci Sınıf Marka” unvanını kazandık.
Plastik bileşik endüstrisinde hemen hemen her plastik parça, polimer formülasyonlarının karmaşık bir şekilde işlenmesine dayanır.çift vidalı ekstruderler(TSE). Mükemmel karıştırma özellikleri, yüksek üretim verimliliği ve üstün ürün tutarlılığıyla,çift vidalı ekstruderlersürekli bileşimde tartışmasız liderler haline geldi.
Bununla birlikte, bu teknolojinin bir asırdan fazla bir süredir geliştirilmesine rağmen, birçok uygulayıcı hala temel prensipleri hakkında yanlış anlamalara sahip olup, bu da kapasite artırımı veya fiili üretim sırasında sapmalara yol açmaktadır. Bugün, çift vidalı ekstrüderler hakkındaki en yaygın 5 yanlış kanı derinlemesine analiz edeceğiz.
Yanlış Kanı 1: Çift Vidalı Performans Aşınmaya Son Derece Hassastır
Birçoğu, vidalar aşındığında makine performansının hızla düşeceğine inanıyor. Gerçek şu ki: Çift vidalı ekstrüderler genellikle aşınmaya karşı tek vidalı ekstrüderlere göre daha az hassastır.
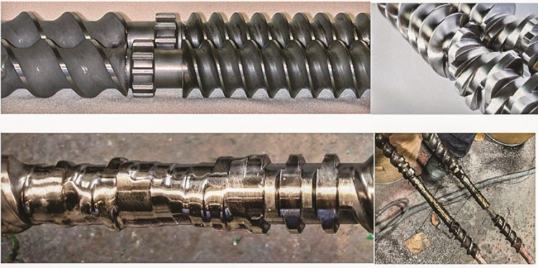
Vidanın mutlaka üstteki resim kadar saf ve parlak olması gerekmez; ancak alt resimde gösterilen ölçüde yıpranmasına kesinlikle izin verilemez. (Resim kaynağı: Leistritz)
- Pozitif Taşıma Avantajı:Birlikte dönen çift vidalar benzersiz bir kendi kendini silme etkisine sahiptir. Birbirine geçen bölgedeki zıt yüzey hızları, tek vidalılara göre daha güçlü bir pozitif taşıma kapasitesi sağlar.
- Aşınmaya Karşı Büyük Tolerans:Çift vidalı işlemlerde, vida elemanları veya kovan gömlekleri genellikle %3-5'lik çap aşınmasında bile düzgün şekilde çalışabilir. Bunun nedeni, artan boşlukları telafi etmek için vida hızını bağımsız olarak ayarlayabilmemizdir. Bunun aksine, tek vidalar için aşınma sınırı tipik olarak yalnızca %1-2'dir.
- Düşük Yerel Değiştirme Maliyeti:Çift vidalar modüler, yapı taşı tasarımından yararlanır. Aşınma genellikle yüksek kesme ve basınç alanlarında yoğunlaşır (toplam uzunluğun yaklaşık %25-30'u kadar), dolayısıyla bakım yalnızca bu belirli bileşenlerin değiştirilmesini gerektirir.
Uzman İpucu:Vidalar tipik olarak namlulara göre dört kat daha sık değiştirilmeyi gerektirir. Bunun nedeni, vida uçuş uçlarının sürekli olarak malzeme ile temas halinde olması, namlu yüzeyinin ise belirli elemanlarla zamanın yalnızca yaklaşık %25'inde temas etmesidir.
Yanılgı 2: Bir Havalandırma Doldurucu Tüm Havalandırma Su Baskını Sorunlarını Çözebilir
Havalandırma portunda "havalandırma taşması" meydana geldiğinde, çoğu kişi içgüdüsel olarak bir havalandırma tıkacı ekler. Ancak bu genellikle sorunu maskeleyen bir "yara bandı" görevi görür ve hatta sistemi gereksiz yere karmaşık hale getirebilir.
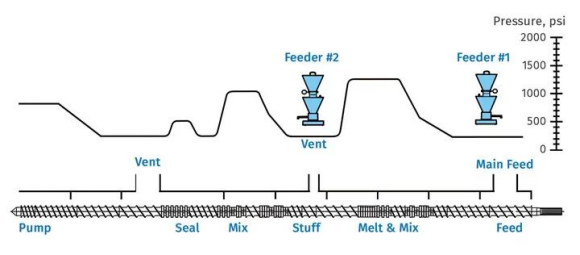
Havalandırma ve aşağı besleme noktalarında sıfır basınç sağlayan ideal vida tasarımı
- Tasarım Önemlidir: Vida tasarımı yetersizse veya pompalama bölümünde ciddi bir karşı basınç varsa, eriyik doğrudan havalandırma kolonuna akacaktır. Bir havalandırma tıkacı, kötü vida tasarımından kaynaklanan su basmasını temel olarak çözemez.
- Havalandırma Doldurucunun Gerçek Amacı: Erimemiş malzemeler (örneğin toz dolgu maddeleri) içeren formülasyonlar için uygundur ve bu katıların yüksek hızlı buharla taşındığında havalandırma portunda birikmesini önler.
- Kök Neden Analizi: Normal şekilde çalışan bir havalandırma aniden su basmaya başlarsa, havalandırma doldurucuya güvenmek yerine vida/varil aşınmasını, soğutma sistemi arızasını, elek paketi tıkanmasını veya yüksek kalıp basıncını kontrol etmeye öncelik verilmelidir.
Yanılgı 3: Laboratuvardan Üretim Hattına Tek Adımda Doğrusal Ölçek Arttırmayı Beklemek
"Formülasyon laboratuvarda çalıştı, dolayısıyla üretim hattında da kesinlikle işe yarayacak." Bu varsayım pratikte çoğu zaman başarısızlığa uğrar.
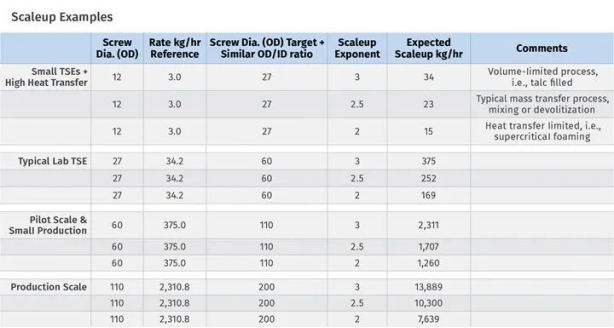
- Sınır Koşullarının Karmaşıklığı: Üretim için ölçeğin büyütülmesi, serbest hacim, ısı transferi (eriyik sıcaklığı kontrolü), kütle transferi (karıştırma ve buharlaşma) ve tork sınırlamaları dahil olmak üzere birçok "sınır koşulunu" içerir.
- Doğrusal Olmayan Ölçeklendirme: Hacim sınırlı işlemler vida çapının küpü (D³) kadar ölçeklenirken, ısı transferi sınırlı işlemler karesi (D²) kadar ölçeklenir. Bunlar arasındaki fark oldukça büyüktür.
- Temel Kural: Laboratuvar veya pilot ölçekli bir hattın verimi, hedef üretim veriminin 1/10'undan az olmamalıdır. Boşluk daha büyükse ölçek büyütme hesaplamalarının güvenilirliği önemli ölçüde azalır.
Yanlış Kanı 4: Çift Vidalı Ekstrüderler Sıvı Enjeksiyona Uygun Değildir
%70'i aşan ticari ölçekte sıvı enjeksiyon seviyelerine ulaşmak tamamen mümkündür.
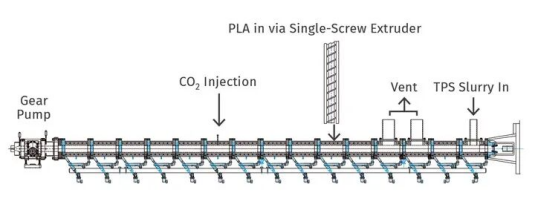
Eritme, karıştırma, süperkritik CO₂ enjeksiyonu, soğutma ve pompalama bölümlerini entegre eden optimize edilmiş çift vidalı tasarım
- Anahtar Faktörler: Başarılı enjeksiyonun özü, sıvının viskozitesinde ve polimer içindeki çözünürlüğünde yatmaktadır.
- Çeşitli Ekipmanlar: Dişli pompalar, pistonlu pompalar, peristaltik pompalar veya diyaframlı pompalar gibi enjeksiyon sistemleri sıvı özelliklerine göre seçilebilir.
- Kademeli Enjeksiyon Tekniği: Yüksek yüzdeli sıvı formülasyonlar için (örn. >%70), vida kanalları içinde sıvı birikmesini önlemek için kademeli, kademeli enjeksiyon önemlidir.
- Süperkritik Uygulamalar: Modern çift vidalı teknoloji, köpüklendirme, buharlaştırma veya destekli plastikleştirme için süperkritik akışkanları stabil bir şekilde enjekte edebilir.
Yanılgı 5: Spesifik Tork (veya Tork Yoğunluğu) Tek Tork Göstergesidir
Ekstruder performansını değerlendirirken "Spesifik Tork" (ST, Tork Yoğunluğu, TD olarak da bilinir) sıklıkla tartışılır.
Aynı spesifik tork ancak farklı OD/ID oranları, çok farklı serbest hacimler ve işleme özellikleriyle sonuçlanır
- Tanımsal Sınırlama: Spesifik tork formülü ST = Md / a³'tür; burada Md, şaft başına maksimum torktur ve a, merkez mesafesidir.
- Hacmi Gözden Geçirir: Bu hesaplama vidanın serbest hacmini (FV) yansıtmaz. Serbest hacim, vidanın dış-iç çap oranına (OD/ID) bağlıdır ve malzeme çıkışını doğrudan etkiler.
- Kapsamlı Değerlendirme: Ekipman seçerken tork kapasitesi ile mevcut vida hacmi arasındaki optimum denge bulunmalıdır.
Çift vidalı birleştirmenin temel mantığını anlamak ve bu yaygın bilişsel tuzaklardan kaçınmak, üretim kalitesini ve verimliliğini artırmaya yönelik ilk adımdır.
Daha fazla bilgiye ihtiyacınız varsa,Ningbo Fangli Technology Co., Ltd.Detaylı bir soruşturma için iletişime geçmenizi memnuniyetle karşılıyoruz, size profesyonel teknik rehberlik veya ekipman tedarik önerileri sunacağız.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası