 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC Boru Ekstrüzyonu: Düşük Tork Neden Yüksek Kalite Anlamına Gelmiyor?
Ningbo Fangli Technology Co., Ltd.birmekanik ekipman üreticisi30 yılı aşkın deneyimiyleplastik boru ekstrüzyon ekipmanları, yeni çevre koruma ve yeni malzeme ekipmanı. Fangli kurulduğu günden bu yana kullanıcının talepleri doğrultusunda geliştirildi. Sürekli iyileştirme, temel teknolojiye ilişkin bağımsız Ar-Ge ve ileri teknoloji ve diğer araçların sindirimi ve emilimi yoluyla, geliştirdikPVC boru ekstrüzyon hattı, PP-R boru ekstrüzyon hattı, PE su temini / gaz borusu ekstrüzyon hattıÇin İnşaat Bakanlığı tarafından ithal ürünlerin yerine kullanılması önerildi. “Zhejiang Eyaletinde Birinci Sınıf Marka” unvanını kazandık.
PVC boru ekstrüzyon prosesinde birçok işlem anormalliği sıklıkla yanlışlıklayetersiz yağlama. Tork arttığında, eriyik akışı kararsız hale geldiğinde veya boru yüzeyi pürüzlü hale geldiğinde, birçok fabrikada anında tepki daha fazla yağlayıcı eklemek olur. Kısa vadede tork düşer, malzeme akışı iyileşir ve üretim hattı daha sorunsuz çalışır, bu da sorunun çözüldüğü sonucuna kolayca varılmasına yol açar.
Aşırı yağlama genellikle kasıtlı olmayıp, tekrarlanan proses ayarlamaları yoluyla yavaş yavaş gelişir. Üretim hattında basınç dalgalanmaları, pürüzlü yüzeyler, ara sıra malzeme sıkışması, zayıf füzyon veya artan ekstrüzyon yüküyle karşılaştığında, operatörler kademeli olarak yağlayıcı ekleme eğilimindedir. İlk üretim gerçekten daha sorunsuz hale geliyor. Bununla birlikte, yağlama etkisi çok güçlü hale geldiğinde, reçine parçacıkları tam olarak erimeden varil içinde aşırı derecede kayma eğilimi gösterir. Bu, erime hızının azalmasına, eriyik yapışmasının azalmasına, kararsız plastikleşmeye ve sonuç olarak daha dar bir işleme penceresine yol açar. Ekipman hala sorunsuz çalışıyor gibi göründüğünden, bu tür sorunların atölyede hemen tespit edilmesi genellikle zordur.
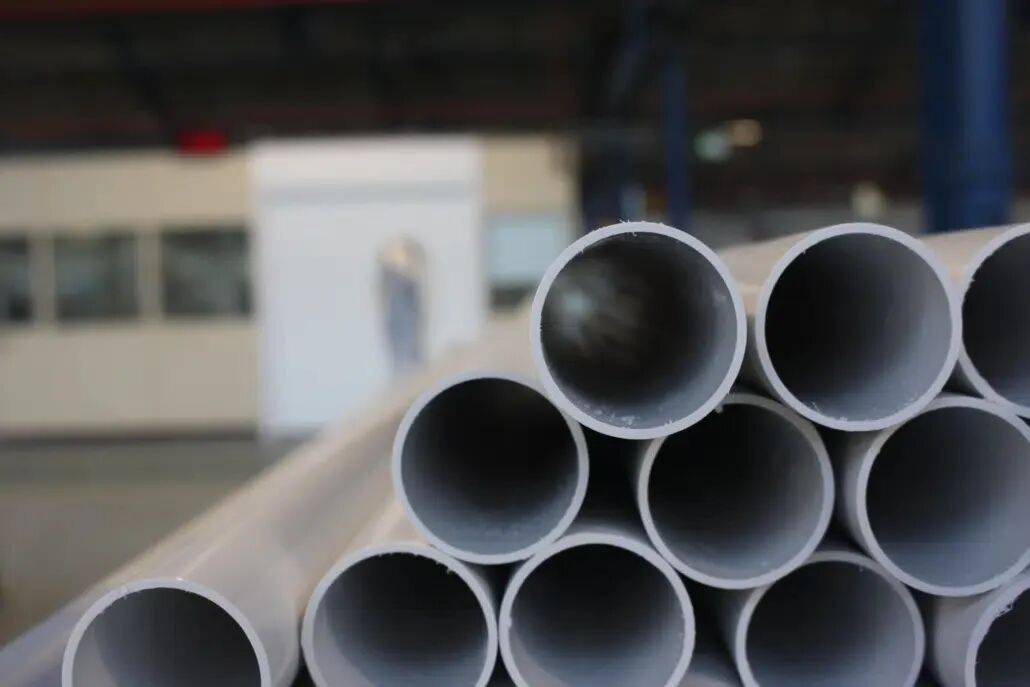
Bir diğer yaygın yanılgı da "daha düşük tork, daha iyi yağlama anlamına gelir" düşüncesidir. Gerçekte PVC ekstrüzyonu kontrollü eritme ve kesme işlemlerine dayanır. Aşırı yağlama, vidanın etkili kesme etkisini zayıflatır ve eritme için yetersiz enerji aktarımına neden olur. Malzemenin daha kolay akmasına rağmen, bu durum eksik füzyona, donuk veya beyazımsı yüzeylere, kararsız vakum boyutlandırmasına, darbe dayanımının azalmasına, duvar kalınlığında dalgalanmalara, yetersiz kaynak hattı dayanımına, boyutsal kararsızlığa ve kalıp birikmesine (özellikle yüksek hızlı ekstrüzyon sırasında belirgin) neden olabilir.
Yüksek oranda doldurulmuş CaCO₃ formülasyonları için bu sorun daha da belirgin hale gelir. Büyük miktardaki dolgu maddesi, reçine parçacıkları arasındaki etkili bağı zayıflatırken aşırı yağlayıcı, erime verimliliğini daha da azaltır. Bu, daha yavaş plastikleşmeye, eriyik basıncı dalgalanmalarına, eriyik mukavemetinin azalmasına, kırılgan mekanik özelliklere ve farklı vardiyalar arasında işlem tutarlılığının azalmasına neden olur. Bazı fabrikalar akışkanlığı iyileştirme çabasıyla daha fazla yağlayıcı eklemeye devam ederek istemeden de olsa formülasyonu optimum işleme dengesinden uzaklaştırır. Bu, birçok yüksek oranda doldurulmuş PVC boru formülasyonunun, başlatılması kolay olmasına rağmen, uzun vadeli istikrarlı üretimi sürdürmekte zorlanmasının önemli bir nedenidir.
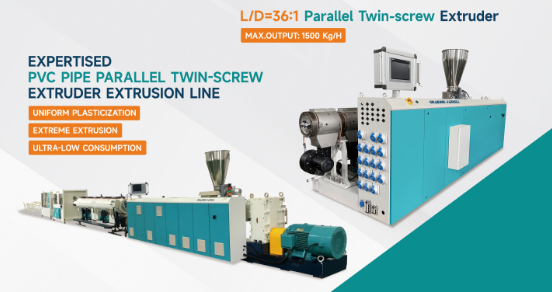
Bu nedenle yağlama, tüm işleme sisteminden ayrı olarak değerlendirilemez. Etkinliği, dolgu içeriği, ACR, CPE, stabilizatör sistemi, vida geometrisi, ekstrüzyon hızı, sıcaklık profili ve kalıp tasarımı dahil olmak üzere birçok faktörden ortaklaşa etkilenir. Düşük dolgulu bir sistemde iyi performans gösteren aynı yağlama şeması, yüksek dolumlu bir sistemde yetersiz füzyonu tetikleyebilir.
Deneyimli işleyiciler "hangi yağın en güçlü olduğu" ile değil, "yağlama sisteminin optimal füzyon dengesini koruyup korumadığı" ile ilgilenir. Mükemmel bir PVC formülasyonu mümkün olan en düşük torku takip etmez; bunun yerine füzyon kalitesi, eriyik akışı, işleme stabilitesi ve mekanik özellikler arasında en iyi dengeyi hedefler. Gerçek üretimde düşük tork, bir kalite göstergesi değil, yalnızca bir süreç göstergesidir. Gerçek amaç her zaman stabil füzyon, stabil boyutlar, stabil yüzey kalitesi ve uzun vadeli tutarlı üretimdir. Sonuçta, bugün daha iyi akışkanlık sağlıyor gibi görünen bir formülasyon, yarın pekala kalite şikayetlerinin kaynağı haline gelebilir.
Daha fazla bilgiye ihtiyacınız varsa,Ningbo Fangli Technology Co., Ltd.Detaylı bir soruşturma için iletişime geçmenizi memnuniyetle karşılıyoruz, size profesyonel teknik rehberlik veya ekipman tedarik önerileri sunacağız.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası